电控壳体气密锁付:坚丰智能电批的扭矩追溯
新能源汽车的电机控制器(MCU)壳体,通常用 14 到 18 颗 M5 螺栓把上盖压在一条硅胶密封圈上,扭矩 8 Nm 上下。壳体要求 IP67,产线上用压降法替代浸水试验:充气到 2 kPa 左右,保压 60 秒,压降超过企业内控阈值(常见 50 Pa)就判不合格。
这一站如果不留记录,气密不过就只有一个动作——整包拆。而硅胶密封圈压过一次就已经定型,拆开基本要换新的。一次拆检的成本是:一条密封圈、两小时工时,加上返工后必须重做的第二次气密。
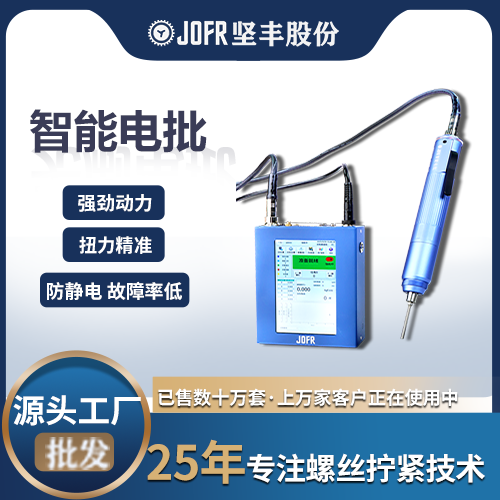
图 :电控壳体锁付工位,电批通过电缆连到控制器,每一颗的扭矩和角度在控制器里留档
一、客户需要解决的问题
坑 1扭矩全对,面压还是不匀
14 颗 M5 按 8 Nm 锁,每颗都合格,气密照样可能不过。原因在顺序:先锁的螺栓把那一侧密封圈压到 35%,后锁的把另一侧压到 25%,同一圈密封圈的压缩率相差 10 个百分点。
硅胶密封圈的可靠压缩区间通常是 25%~35%。低于 25% 贴合不严,高于 35% 会产生永久变形,拆开重装时回弹不回来。一旦某一段被压过头,这个盖子后面怎么锁都漏。
坑 2气密不过,查不出是哪一颗
没有扭矩曲线的时候,判断手段只有两种:全拆,或者拿肥皂水一段一段找。全拆是盲拆,拆完还不一定找到原因。
有曲线就不一样。曲线能看出这颗螺栓是"顺利拧到 8 Nm",还是"中途遇到阻力后扭矩陡升"——后者往往是螺纹有异物或者螺栓歪了,密封圈在那一段没被压到位。
坑 3IATF16949 审核要过程记录
汽车电子件的过程审核,会调拧紧工位的扭矩值和过程能力数据。PPAP 阶段要求关键特性的 CPK 不低于 1.33。这些数据靠纸单补不出来,靠人工记录也做不准。
很多工厂的实际情况是:设备能打螺丝,但数据留不下来;等到审核前一个月,才开始补台账。
二、我们的解决方案
第一步按扭矩利用率选型号,别贴上限
8 Nm 的工况,如果选 JOFR300-K800(1.471~9.806 Nm),量程利用率 82%,太贴上限,长期在满负荷工作对电机和精度都不利。
更合适的是 JOFR300-N200(3.43~17.65 Nm),利用率 45%,落在中间段。
如果要传感器精度,选 JOFR300-N160-SE(1.96~15.69 Nm,±3%),8 Nm 的利用率 51%,同样在甜点区。
第二步5 段可编程,把"拧紧"和"确认"分开
坚丰智能电批的分步拧紧最多可以编 5 段,扭矩、转速、圈数三个参数在每一段里单独设。做电控壳体这种关键工位,典型配置是:
1. 入牙段:低转速认牙,防止斜牙
2. 快速拧入段:高速把空行程走完
3. 拧紧段:降速到定扭转速,拧到 8 Nm
4. 角度监控段:记录扭矩到达时的旋转角度
5. 确认段:保持短暂时间,确认没有回弹
第四段的角度值就是判断"密封圈有没有被压到位"的依据。
第三步数据留下来,而且能倒查
坚丰控制器的本地存储是 100 万条结果数据加 200 条过程曲线,支持检索。每条记录包含扭矩值、角度、时间、程序号、操作员账号。
气密不过时,按时间戳调出这一包的 14 条曲线,看哪一条的形状异常。RS232/RS485(Modbus RTU)和网口可以把数据上传 MES,跟气密测试结果做关联。
第四步参数不许随便改
控制器支持用户分级——员工和主管是独立账号密码,权限分开。产线员工能选程序、能看结果,改不了扭矩参数。这一条在审核时是可以直接拿出来说的。
三、产品优势
| 维度 | 普通电批 + 人工记录 | 坚丰智能电批(JOFR300 系列) |
|---|---|---|
| 扭矩精度 | ±10% 左右 | 电流式 ±5%,传感器式 ±3% |
| 过程记录 | 纸单,事后补 | 100 万条结果 + 200 条曲线,可检索 |
| 曲线形态 | 无 | 每颗一颗曲线,可判断卡滞、斜牙 |
| 过程能力 | 靠抽检估算 | 控制器内置 CPK 计算 |
| 参数管控 | 谁都能调 | 员工/主管分级账号 |
| 对接系统 | 人工录入 | RS485/RS232、网口上传 MES |
| 换型 | 手动调扭矩 | 扫码自动调用程序 |
四、我们的案例
一家汽车零部件 Tier1 供应商,在关键锁付工位导入坚丰智能触屏高配版控制器,做了一年多的产线统计:
· 换型时间从 30 分钟压到 30 秒
· 关键工位良率从 96.5% 提升到 99.8%
换型时间这一项的机制很直接:原来换产品要人工调扭矩环、试打三件、送检确认,一套流程半小时;现在每个产品的程序都存在控制器里,扫码调用,30 秒。
良率的提升主要来自两处:一是浮高和滑牙能被电批当场拦下来,不再流到气密站;二是参数被锁住,不会因为换班被人改掉。
五、常见问题
Q1:气密不过,怎么用曲线判断是哪颗螺栓的问题?
看曲线形状。正常曲线是平稳上升到目标扭矩然后停止;如果中途出现扭矩陡升后继续上升,说明螺纹有异物;如果扭矩上不去、转速掉下来,说明滑牙;如果扭矩提前到达但角度明显偏小,说明浮高。
Q2:14 颗螺栓必须一次全锁完吗?
不必,但同一密封面的一圈螺栓建议分两遍锁:第一遍锁到 50% 扭矩,第二遍锁到 100%。这样密封圈的压缩量更均匀。如果设备支持多轴,也可以分组同步。
Q3:硅胶密封圈压缩率怎么算?
(密封槽深 − 密封圈线径 × 装配后高度)/ 密封圈线径。设计阶段定好,量产阶段靠扭矩和角度间接保证,不需要每件实测。
Q4:控制器存 100 万条,够用多久?
按一个工位一天 3000 颗算,100 万条大约是 11 个月。实际使用中配合 MES 上传,本地存储主要作为断网时的缓存和短期倒查。
Q5:传感器式和电流式差在哪,值得多花钱吗?
差在精度和原理。电流式靠电机电流推算扭矩,受温度、电压、批头磨损影响;传感器式在批头端直接测应变,精度 ±3%。关键工位、安全件、有气密要求的工位,建议上传感器式;一般装配用电流式就够。
六、为什么选择坚丰
坚丰(JOFR)1998 年成立,专注拧紧设备二十多年,37 项专利、8000 多家客户、20000 多个设计案例。产品线覆盖 0.015~147 Nm,从 3C 精密小螺丝到重载装配都有对应机型。
对汽车电子这类有合规要求的场景,能落地的能力是三块:扭矩精度(传感器式 ±3%)、过程数据(结果 + 曲线,可检索可导出)、参数管控(分级账号)。这三块凑齐,IATF 审核时才拿得出东西。
接口层面支持 RS232/RS485 Modbus RTU、多路 IO 输入输出,也能定制 TCP/IP 网口直接对接 MES 和追溯系统。软件硬件都提供定制服务。
本文扭矩与精度参数引自坚丰智能电批选型画册;气密测试参数为企业常见内控口径,具体以贵司工艺文件为准。