智能锁付模组怎么选?五步判断法,避开90%的采购坑
螺丝怎么送、空间怎么动、质量怎么判、数据怎么留——五步把锁付模组选型讲透。
采购锁付模组,很多工厂第一句问的是“几轴”“多大力矩”“多少钱”。
但真正决定设备上线后稳不稳的,往往是更前置的几个问题:
螺丝能不能顺利送到批嘴?
狭小空间能不能对孔?
换型号要停多久?
锁完的数据能不能查?
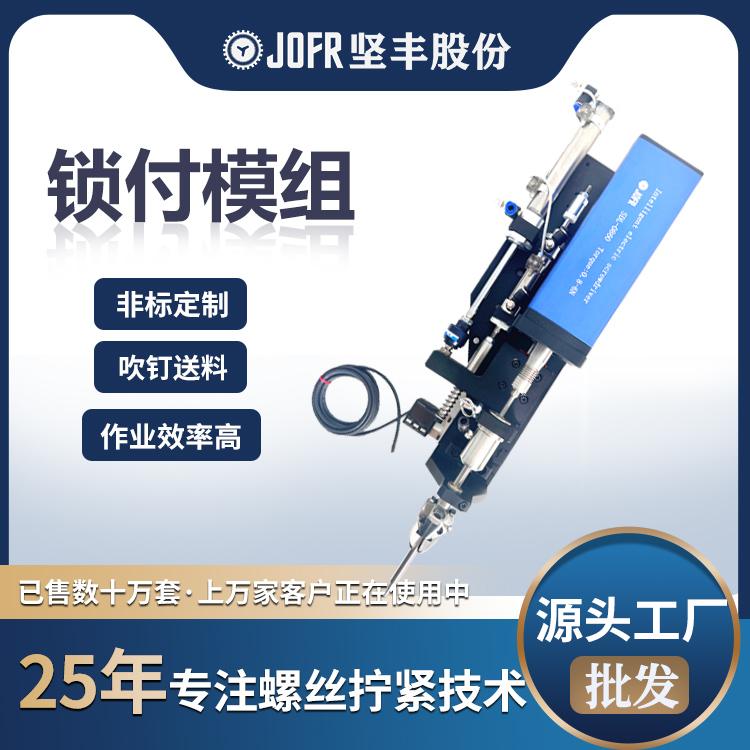
智能锁付模组不是“电批加一个滑台”。它是供料、拧紧、定位、控制、追溯五套系统耦合在一起的自动化节点。
选型做对了,省人、提质、提节拍;做错了,不是大材小用,就是小马拉大车。
下面用五步判断法,把选型逻辑理清楚。
第一步|先看清螺丝:规格与长径比决定供料方式
锁付模组的第一个坑,从来不是电机不够强,而是螺丝送不过去。
先列清基础参数:
▪ 规格(M0.8~M12)
▪ 头型、牙型、长度、长径比
▪ 材质
▪ 锁付孔类型(通孔、盲孔、深孔、斜孔)
坚丰锁付模组支持三种取料方式,按工况对号入座:
① 吹气式
靠气压把螺丝经软管直接吹到批嘴,节拍最快。
适合:长径比≥1.3、规格统一、孔位无遮挡的常规量产场景,如家电外壳、通用五金、标准塑胶件。
② 吸附式
真空吸嘴主动取钉,螺丝姿态可控。
适合:M2以下微型螺丝、短螺丝、深孔、斜孔、有遮挡的精密工位,典型如3C主板、摄像头模组、可穿戴设备。
③ 吹吸结合式
气流送料+真空定位,兼顾节拍与姿态精度。
适合:多品种混线、空间干涉复杂、螺钉规格切换频繁的新能源与汽车电子工位。
💡 避坑提醒 M2以下超小螺丝别硬上吹气式,容易吹偏、卡管、空锁; 常规M3-M5大批量也别盲目选吸附式,节拍会吃亏。
第二步|再看空间与节拍:选对模组形态
螺丝能送到了,下一步是“谁来拧、怎么动”。
① 轻量化模组(协作机器人适配)
整体重量控制在2kg以内,适合与协作机器人、轻型三轴平台配合,做小扭矩、多工位、柔性化锁付。
典型场景:3C精密件、小家电、传感器。
② 通用机用模组
安装在坐标机、Z轴滑台或工业机器人末端,支持吹气/吸附/吹吸取料。
典型场景:中大扭矩、多点位自动化工位,是量产线的主力形态。
③ 伺服模组
用电驱替代传统气缸集成,拧紧过程可精准编程,配合伺服拧紧轴做扭矩—角度双闭环控制。
典型场景:动力总成、电池托盘、底盘等高质量追溯工位。
④ 快换模组
可搭配不同拧紧母头快速切换,应对同一条线多螺丝规格混产。
典型场景:多品种小批量,换型时间大幅压缩。
节拍粗略参考:
▪ 单颗常规锁付 0.8~1.5秒/颗 → 吹气式大批量
▪ 单颗 1.5~3秒/颗 → 吸附式或复杂工况
▪ 多轴同步 → 同组螺栓一次成型,具体轴数与节拍按工件孔位分布定义
第三步|锁付质量:扭矩精度与防错能力是分水岭
模组长得好看没用,锁出来的螺丝经不经得起审计才是关键。
扭矩控制路线二选一:
电流式控制
成本更优,扭矩精度约±5%。
适合:普通结构件、非安全件、外观件。
传感器式控制
精度可达±3%以内,支持扭矩—角度双曲线监控。
适合:动力总成、三电系统、密封件、医疗小件等安全相关工位。
必须配置的防错能力:
✅ 漏锁、浮高、滑牙、斜锁、缺料自动报警
✅ 入牙检测、认牙检测(防歪锁)
✅ 批头寿命管理
✅ 扭矩上下限+角度窗口联合判定
定位精度:
标准坐标式重复定位精度一般±0.02mm。
来料有偏差的工件,建议加CCD视觉定位补偿——密孔、异形件、FPC软板尤其需要。
第四步|多轴与同步:别被“同时转”忽悠
多轴模组的核心不是轴数多,而是同组螺栓预紧力一致。
选型时问清楚五件事:
1. 是“启动时间同步”还是“工艺同步”?
前者是假同步,后者才保证各轴转速、扭矩、角度曲线一致。
2. 单轴异常时,是整组重锁,还是异常隔离、续拧补锁?
3. 是否支持分步拧紧、交叉顺序、扭矩—角度联合终止?
4. 各轴曲线能否逐轴回放、横向对比?
5. CPK能做到多少?
一般安全件≥1.33,关键件≥1.67。
坚丰模组可配合伺服拧紧轴做多轴协同,支持同组螺栓统一工艺窗口判停,异常轴隔离处理,避免“一颗坏、整组拆”。
第五步|系统协同:能不能接进你的产线
孤立的锁付模组价值有限,能不能融入整线才是验收重点。
通讯接口
至少支持RS232/485、Modbus RTU;建议具备网口Modbus TCP;进一步可对接EtherCAT、Profinet等工业总线,方便与PLC、MES、工业相机联动。
数据追溯字段
每次锁付应记录扭矩、角度、转速、时间、结果、轴号、工具编号、工单号、产品序列号、程序版本,形成“一产品一曲线”。
换型效率
多品种产线重点看程序存储与调用能力:U盘导入、参数包切换、快换批头,目标换型时间控制在10分钟级。
行业场景快速对照:
3C电子|手机中框、摄像头、主板 → 微扭矩传感器式+吸附/吹吸+视觉
新能源汽车|电池托盘、电驱壳体 → 伺服模组+扭矩角度双监控+MES
汽车动力总成|缸体缸盖、副车架 → 多轴伺服+分步拧紧+曲线追溯
家电/通用工业|外壳、电机端盖 → 吹气式多轴+电流/传感器混合
医疗/精密件|小设备、密封件 → 微扭矩传感器式+浮动补偿
选型自查清单
发给工程师前,先填这张表:
▪ 螺丝规格、长径比、头型、材质
▪ 单件螺丝数量、目标节拍(秒/件)
▪ 孔位分布:平面/深孔/斜孔/有无干涉
▪ 扭矩范围与精度要求(±3%或±5%)
▪ 是否需扭矩—角度曲线与CPK统计
▪ 单品种量产 or 多品种混线(换型频率)
▪ 是否需要多轴同步、同步轴数
▪ 通讯协议与MES对接字段
▪ 洁净度、防静电、防尘防水要求
▪ 现有产线是独立工位还是在线流水线
把这张表给到坚丰技术团队,比直接报“我要一台锁螺丝机”效率高十倍。
写在最后
智能锁付模组的选型,本质是把“锁付工艺”翻译成“设备参数”。
先想清楚螺丝怎么送、空间怎么动、质量怎么判、数据怎么留,再谈轴数和价格。
坚丰智能锁付模组以供料—拧紧—定位—控制—追溯一体化为思路,覆盖手持、机用、多轴、伺服、快换全形态,配合JOFR系列智能电批与伺服拧紧轴,可从轻量化协作工位一路支撑到汽车动力总成级自动化工站。
选对模组,锁付工序就从“人工经验活”变成“可复制的制造数据”。
关于坚丰电子
深圳市坚丰电子股份有限公司,国家级高新技术企业,深耕智能拧紧与精密装配领域十余年。
产品线覆盖智能电批、伺服拧紧轴、智能锁付模组、自动供钉系统、力臂支架及数据追溯系统,为新能源汽车、传统汽车、3C电子、通用工业等领域提供从单机设备到整线集成的全栈解决方案,为全球各大工业电子、电器、照明、5G基站通讯、3C电子、汽车等行业厂商解决生产效率难题。
📌 注:文中涉及产品形态与功能基于坚丰产品体系整理,具体扭矩范围、轴数配置、取料方式及非标集成方案,请以最新产品规格书和实际工艺验证为准。