动力电池,是新能源车的"心脏",也是安全责任最重的那块拼图。
一块电池包里,上百颗螺丝——模组固定、连接器、铜铝排、上盖封板。每一颗都压在高压、大电流、高振动的环境里。任何一颗松动、滑牙、假拧紧,都可能演变成接触电阻升高、过热,甚至热失控。
所以动力电池拧紧,有个绕不开的问题:精度到底怎么控?
答案不是"换一把更贵的电批",而是换成一种"看得见过程"的拧紧方式——这就是坚丰伺服智能电批的 「扭矩-角度」双控方案。
一、动力电池拧紧,难在哪
同样是拧螺丝,动力电池的拧紧比普通装配难得多,难在三点:
① 材质太"娇气"
电池包的连接件,大量是铝合金、铜排、软连接。过拧,铝壳变形、铜排压溃;欠拧,接触电阻变大、发热。留给扭矩的容错窗口,非常窄。
② 安全等级太高
一颗螺丝没到位,不是"返工"那么简单,可能是召回、是安全事件。而且越到后期越难查——没有数据,就没有真相。
③ 追溯要求是"审计级"
整车厂要求每一颗螺丝的扭矩、角度、曲线、工位、操作员都可查。靠人工记录,不现实。
这三点的共同解法,就四个字:过程可控、全程留痕。
二、为什么「只看扭矩」不够,必须「扭矩 + 角度」双控
这是关键。传统拧紧,基本是"扭矩法"——设一个扭矩值,拧到了就停,给出 OK/NG。
问题在于:扭矩达标,不等于螺丝真的夹紧了。
打个比方:拧螺丝像"拧到某个力气"。扭矩法只看"用了多大力气",但力气用没用到对的地方,它不知道。于是可能出现——
螺纹里进了异物,看着扭矩够了,其实夹紧力没到(假扭矩);
螺牙已经滑牙,扭矩上去了,螺丝却没"咬住";
入牙角度异常,斜着拧进去,表面达标、内部已经损伤。
"扭矩 + 角度"双控,就是既看"力气",又看"拧了多少圈才到力气"。
扭矩是"结果",角度是"过程"。角度窗口能识别假扭矩、滑牙、入牙异常这些"藏在结果背后"的问题。
所以,对动力电池这种安全件,单控扭矩不够,一定要扭矩、角度一起管。
三、坚丰伺服智能电批,怎么做「扭矩-角度」双控
坚丰伺服智能电批,核心是用伺服电机驱动 + 高精度编码器,把拧紧过程变成一条可回放、可判断的数据曲线。
1. 多种拧紧策略,应对不同工况
扭矩控制:基础拧紧,扭矩精度高达 ±3% ,符合 ISO5393 标准;
角度控制:设定角度窗口,识别入牙异常、假扭矩;
扭矩 + 角度双监控:扭矩、角度同时卡,既防过拧、又防欠拧;
屈服点控制:对铜铝排等软连接,卡在材料屈服的临界点,夹紧力最优。
2. 五重防错,把不良拦在产线内
防浮高 · 防滑牙 · 防漏拧 · 防错序 · 防重复拧紧
不达标,直接拦截,不给不良品"漏"到下一道工序的机会。
3. 完整曲线 + MES 对接,全程可追溯
每次拧紧,扭矩、角度、曲线、时间、工位、操作员全量记录,通过标准接口(MES / PLC)一键上传。审计时输入序列号,这颗螺丝的"一生"都能调出来。
4. 产品怎么选,看工位
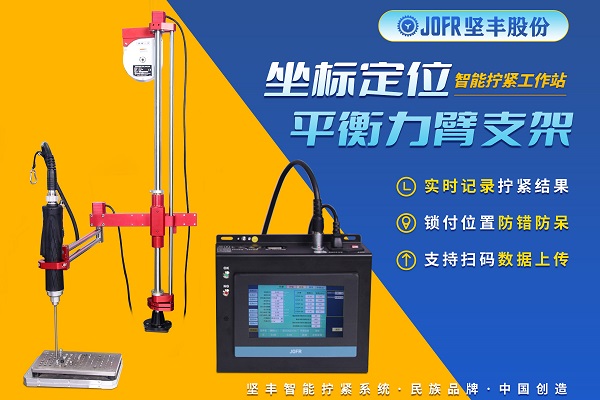
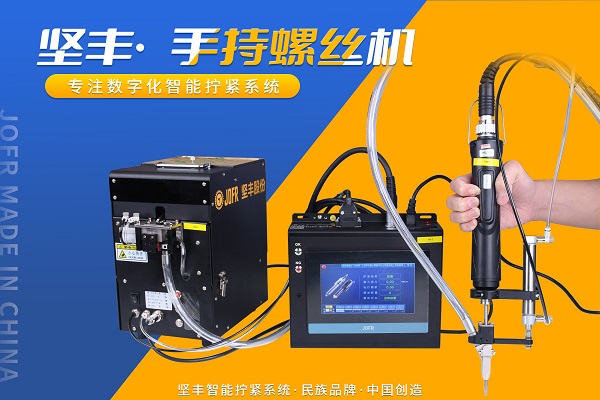
手持式伺服智能电批:灵活工位、小批量多品种,师傅即拿即用;
自动供钉 + 智能锁付模组:前端送料、后端锁付一条龙,减少人工干预。
四、落到动力电池的具体工位
电池模组固定
模组螺栓数量多、顺序复杂,预设拧紧顺序 + 五重防错,一颗不漏、一颗不歪。
铜铝排连接
软连接件、高载流,用"屈服点控制 + 角度监控",既保证夹紧力,又不过压导致铜排变形。
上盖封板 & 连接器
密封要求高、安全等级高,扭矩角度双控 + 全程曲线留痕,满足审计级追溯。
电驱壳体
铝合金壳体,用传感器式伺服智能电批,精度、曲线都可信。
五、除了精度,这些价值也会一起到账
质量:漏拧、滑牙被拦在产线内,返工、召回成本直接下降,产品一致性提高;
效率:参数一键下发、数据自动采集,OEE 往上走;关键部件优质配置、平均无故障工作时间长,扛得住高节拍;
追溯:质量事故秒级定位到"哪颗螺丝、哪条曲线、哪个工位",不再"全批次背锅"。
结语
动力电池拧紧精度,拼的不是"电批贵不贵",而是 "控不控得住过程,留不留得下数据" 。
坚丰伺服智能电批的"扭矩-角度"双控方案,就是让动力电池上的每一颗螺丝——拧得准、看得见、查得到。
如果你们的电池包、模组、电驱线还在为拧紧精度和追溯发愁,欢迎找坚丰聊聊,一起把拧紧这道工序,变成一道可信的数字工位。